Artykuł sponsorowany
Jak rozpoznać zużycie wibratora przed przestojem w hali produkcyjnej
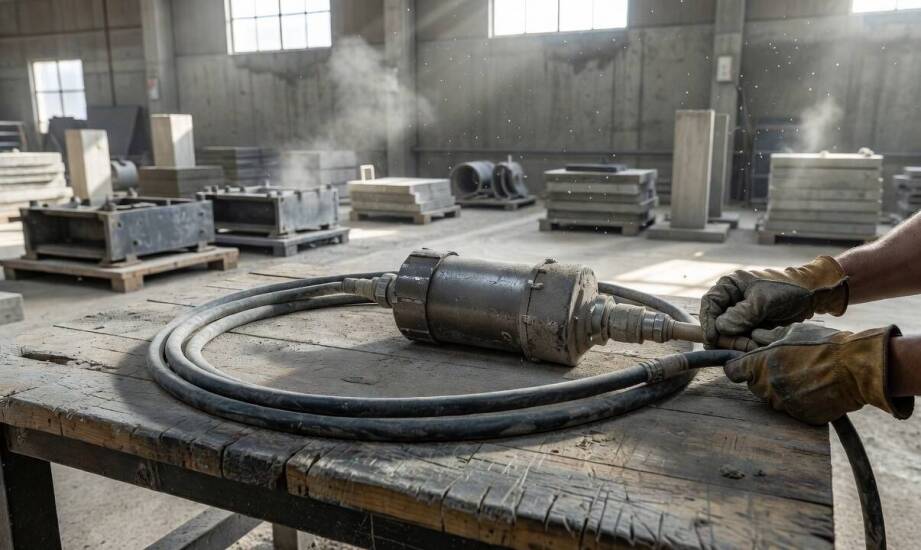
W hali produkcyjnej urządzenia wibrujące pracują cyklicznie podczas zalewania elementów prefabrykowanych, słupów nośnych czy rozległych konstrukcji żelbetowych. Spadek równomierności ich działania natychmiast przekłada się na zauważalnie niższą jakość zagęszczenia dostarczonej mieszanki. Nierównomierne rozprowadzenie ciężkiego materiału budowlanego prowadzi do powstawania groźnych pustek powietrznych i strukturalnego osłabienia całego odlewu. Bieżąca obserwacja zachowania sprzętu pozwala wychwycić wczesne oznaki wyeksploatowania kluczowych komponentów, zanim dojdzie do niespodziewanego przestoju całej linii technologicznej.
Przeczytaj również: Holowanie samochodów z terenów trudno dostępnych: jak radzą sobie firmy holujące w Olsztynie?
Rozpoznawanie zużycia silnika i stanu izolacji
Każdy podłączony do zasilania wibrator elektryczny do betonu wymaga stałego monitorowania parametrów roboczych przez personel obsługujący wylewkę. Opóźniony start po wciśnięciu włącznika oraz nierówny dźwięk pracy należą do najszybciej zauważalnych symptomów zużycia silnika. Zmiany te zazwyczaj zwiastują narastające problemy z wirnikiem, wypalonym komutatorem lub zaburzeniami w samym układzie zasilania. Nadmierny hałas i wyczuwalne bicie często towarzyszą skrajnemu wyeksploatowaniu łożysk lub fizycznemu niewyważeniu elementów wirujących wewnątrz obudowy. Gwałtowny wzrost temperatury jednostki napędowej uszkadza delikatną izolację uzwojeń i odczuwalnie przyspiesza degradację środka smarnego.
Przeczytaj również: Usługi naprawy i malowania palet euro – jakie są korzyści dla Twojego biznesu?
Przed każdym uruchomieniem sprzętu operator musi skrupulatnie skontrolować przewód zasilający, wtyczkę oraz wszystkie zewnętrzne miejsca połączeń. Widoczne przetarcia, głębokie pęknięcia izolacji lub ślady skondensowanej wilgoci całkowicie dyskwalifikują urządzenie z dalszego użytku. Uszkodzony kabel wywołuje nagłe przerwy w dostawie prądu, co bezpośrednio zagraża porażeniem lub zwarciem instalacji zakładowej. Fizyczne odłączenie wtyczki od gniazda przed jakąkolwiek inspekcją stanowi bezwzględny wymóg bezpieczeństwa. Drobne naruszenie zewnętrznej powłoki ochronnej błyskawicznie przeradza się w rozległą awarię, gdy sprzęt funkcjonuje w wilgotnym środowisku.
Przeczytaj również: Rabaty dla grup zorganizowanych – jak skorzystać z naszej oferty?
Mechaniczne wyeksploatowanie szczotek węglowych objawia się intensywnym iskrzeniem, zauważalnym spadkiem mocy oraz niestabilną prędkością obrotową buławy. Uszkodzone wewnętrzne uzwojenia generują z kolei zachowania zbliżone do klasycznego przeciążenia mechanicznego. Maszyna pobiera wtedy znacznie więcej prądu z sieci i nienaturalnie szybko nabiera wysokiej temperatury. Wnikanie wody do wnętrza korpusu wywołuje rdzewienie styków i postępujący spadek rezystancji elektrycznej. Regularna kontrola stanu szczotek realizowana co 50 godzin pracy skutecznie zapobiega nagłym awariom układu.
Konstrukcja wspierająca bezawaryjną eksploatację sprzętu
Urządzenia przeznaczone do wytężonej pracy wielozmianowej posiadają specjalnie wzmocnioną architekturę wewnętrzną. Profesjonalne modele przemysłowe wykorzystują zaawansowane łożyska kulkowe, które są smarowane fabrycznie na cały zakładany okres żywotności. Silniki buduje się w oparciu o klasę izolacji F, swobodnie wytrzymującą nagrzewanie do temperatury 155°C. Zastosowanie hermetyczności na poziomie IP68 dla głowicy oraz IP66 dla przetwornicy szczelnie odcina wnętrze od pyłu. Tak dobrane parametry techniczne utrzymują zadaną prędkość obrotową niezależnie od generowanych wibracji. Z perspektywy dostawcy rozwiązań dla przemysłu, firma TOR-INDUSTRIES odnotowuje, że elektroniczne zabezpieczenia falownika przed nagłym przepięciem diametralnie wydłużają cykl życia maszyn.
Cząsteczki cementu, ostre drobiny kruszywa i resztki wiążącego betonu nieustannie osadzają się na obudowie podczas pracy. Twarde zabrudzenia pozostawione na sprzęcie po zakończonej zmianie drastycznie przyspieszają fizyczne zużycie uszczelnień. Niewłaściwe składowanie maszyn w nieogrzewanych magazynach oraz nieostrożny transport prowadzą do powstawania mikropęknięć na przewodach. Sumienne czyszczenie elementów roboczych po odcięciu zasilania znacząco redukuje ryzyko późniejszych przebić elektrycznych. Przenoszenie ciężkiego sprzętu między stanowiskami szalunkowymi wymaga chwytania wyłącznie za dedykowane uchwyty.
Podstawowa obsługa techniczna opiera się na starannym oczyszczaniu podzespołów i rygorystycznym przestrzeganiu ustalonych interwałów serwisowych. Smarowanie przekładni realizowane co 100 godzin pracy dawką rzędu 16–20 gramów smaru na metr gwarantuje płynność mechanizmu. Wdrażane działania prewencyjne w zupełności wystarczają, dopóki silnik pracuje miarowo i nie generuje nadmiaru ciepła.
Przekazanie sprzętu w ręce techników w celu pełnej diagnostyki staje się absolutną koniecznością w momencie zaobserwowania pierwszych odchyleń od normy. Wymiana zużytych łożysk, przetaczanie komutatora czy kompleksowa regeneracja uzwojeń wymagają użycia specjalistycznych narzędzi. Błyskawiczna reakcja personelu na podwyższoną temperaturę korpusu, iskrzenie pod pokrywą lub nietypowe dźwięki chroni całe przedsiębiorstwo przed wstrzymaniem procesów odlewniczych.
Kategorie artykułów
Polecane artykuły

Jak Volkswagen Group Polska rozwija sieć punktów ładowania w Europie?
Volkswagen Group Polska intensyfikuje działania w zakresie rozwoju infrastruktury ładowania pojazdów elektrycznych w Europie. Planuje zwiększyć liczbę punktów ładowania, co ma na celu ułatwienie korzystania z samochodów elektrycznych oraz wsparcie zrównoważonego rozwoju. W artykule omówimy cele dzia

Serwis opon a trwałość szyb – co warto wiedzieć?
Serwis opon odgrywa kluczową rolę w zapewnieniu bezpieczeństwa na drodze oraz trwałości szyb samochodowych. Odpowiednia konserwacja tych elementów może przyczynić się do lepszego zachowania szyb, co jest istotne zarówno dla kierowców, jak i pasażerów. Warto zwrócić uwagę na najczęstsze problemy zwią